做平衡机这行当有些年头了,我总跟厂里的老师傅们聊,说叶轮这玩意儿,看着不起眼,可它真就是高端制造的“命门”。你想想,涡轮增压器、航空发动机、飞轮储能,哪个离得开高速旋转的叶轮?转速一上去,哪怕头发丝那么点的质量偏置,都能变成一股要命的离心力,抖得机器散架,振得轴承报废。所以,今天不想整那些虚头巴脑的理论,就实打实聊聊咱们星申动在叶轮动平衡这块儿,是怎么一步步啃下硬骨头的。
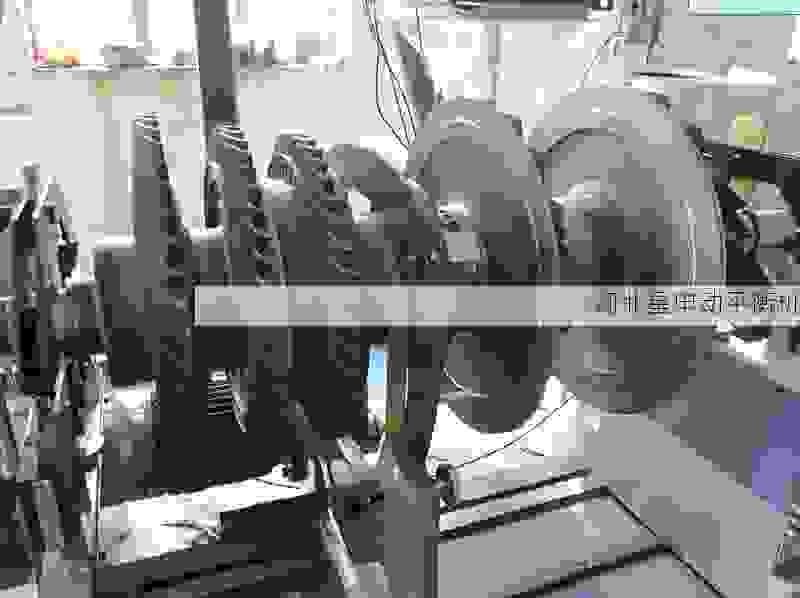
先说个最直观的事。前些年有家做燃机叶片的客户找上门,他们那个叶轮,叶片是异形曲面,过去拿到别家去平衡,每次都要反复去重,回来装上一试,振动值还是超标。为什么?因为传统平衡机只盯着“静不平衡”那点事儿,转速上不去,叶轮在高速下因为气动挠性变形产生的那部分高频次谐波,根本测不出来。咱们当时就给他们上了一套咱们自己研发的“刚性转子+柔性补偿”双重校正系统。这名字听着拗口,说白了就是让叶轮在低速下先找好一个基准面,然后把转速拉到接近工况值,用咱们的高灵敏度压电传感器,捕捉那零点几微米的振动位移,再通过软件里头嵌的傅里叶算法,把那些个杂波滤掉,单独把***阶、第二阶临界转速附近的真实不平衡量给抠出来。那次调试,现场十几个人盯着屏幕,最后精度跑到0.2g·mm/kg,客户那边负责的副总直接拍桌子说“这数据敢签终身质保”。其实不是我们胆子大,是原理上就站得住脚。
再聊聊叶轮动平衡的一个老大大难题——去重方式。早年都是用钻头在叶轮轮毂上打孔,费劲不说,还容易破坏叶轮原有的材料应力结构。星申动现在主推的方案,是咱们自己配的那套“激光微熔平衡头”。这玩意儿的好处在于,它不用物理接触叶轮本体,直接在轮盘预设的修正环带上,用光纤激光器做精准的微区熔覆。熔掉的那点高密度合金材料,重量控制能到毫克级,而且熔覆点位的热量影响区极小,不会让叶轮的残余应力重新分布。有这么个例子,给一家做离心空压机的企业,他们的铝合金闭式叶轮,以前打完孔就得做一次去应力退火,工序多三天。现在用咱们这激光方案,平衡完了直接装轴,动平衡一次通过率从过去的百分之六七十,硬是提到百分之九十四。工人师傅们说,现在晚上加班终于不用守着那台老磨床了。
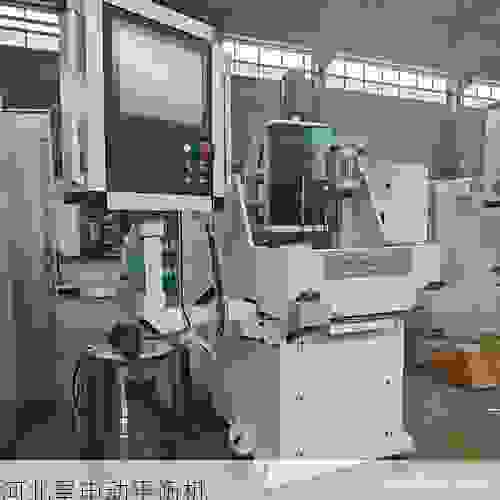
说到这儿,必须提一下咱们的测量机架构。市面上好多平衡机,其实还是老式的“摆架+光电基准”那一套,叶轮一换品种,就得重新调摆架的支撑刚度和轴承阻尼,那叫一个麻烦。星申动从上代产品开始,就坚定不移地走“气浮主轴+自整定支撑”路线。底下那套静压气浮轴承,转起来摩擦力小到可以忽略,关键是它没有机械接触,不会磨损,精度不会随着用久了衰减。上头的支撑滚轮呢,用的是伺服电机加上编码器闭环控制,可以自动识别叶轮的重心和轴向位置,按下启动键,机器自己调支撑跨距,两分钟就能换好工装。有回在展会现场,我们故意让业务员拿着一个巴掌大的钛合金叶轮和一个直径一米多的大风机叶轮,来回轮流测,中间不换任何机械附件,屏幕上的平衡曲线照样笔直。旁边一个德国同行看完,脸色不大好看,但人家也没多说什么,转身走了。咱不吹牛,这类“柔性自适应”的设计,***专利都拿了三个。
还有一块儿,是多数平衡机厂家不太愿意碰的——空心轴叶轮和薄壁叶轮。这两种件,刚性差,平衡完一装上,高速下一变形,原先的平衡量全白搭。星申动针对这个痛点,开发了“双平面动态矢量解耦”算法。听起来高深,其实原理就是,在叶轮的高端和低端各装一组测振传感器,采集到信号后,通过计算机模拟出叶轮在高速旋转下的模态振型,然后反推出来:需要在轮盘哪两个位置,加多大的配重,才能让叶轮在30000转的时候,振速控制在0.5mm/s以内。这活儿对软件功底要求极高,因为叶轮的模态频率是跟转速同步漂移的,解算矩阵稍微算偏一个相位,整个逻辑就乱了。咱们这套算法,里头包含了十几个实际工况下的叶轮模型库,都是过去七八年攒下来的数据。光这一点,就不是拿个通用联轴器平衡机糊弄事的对手能比的。
说实话,干平衡机这行,浮躁不得。有些客户一上来就问“你这机器转速多少”,好像转速越高越好。实际上,平衡机的核心从来不是转速表,而是“测量重复性”和“抗干扰能力”。星申动的机器,在车间那种周围有大功率变频器、行车起吊的电磁干扰环境里,照样能保证同一片叶轮连续测五次,不平衡量的偏差不超过0.5%。凭的啥?一个是咱们的信号电缆全部用的是双屏蔽铠装,接地系统也是单独设计的独立地桩;另一个是咱们的测量板卡,用了24位高精度AD转换器,采样率能到200kHz,把那些杂散的高频噪音全挡在外头。去年有个做新能源汽车电机的厂子,生产线上原有的日本品牌平衡机测不准,他们老板急得嘴角起泡,抱着试试看的心态拉来咱们一台样机,接上电跑了两周,最后他们质量部的工程师红着脸说:“你们这‘笨办法’比小日本的‘聪明算法’靠谱多了。”
最后想聊聊售后。不是打广告,星申动的原则是——机器卖出去只是***步,真正的活儿在“陪跑”。我们的工程师每年要跑一百多家客户,不是坐在办公室看数据,是拿扳手和笔记本,跟客户的机修班长蹲在叶轮堆里,看那些磨损的毛刺,听开机时的异响。比如有些叶轮,明明平衡报告是合格的,装上去就是抖,我们用便携式振动分析仪一测,发现是叶轮和轴连接端的端面跳动超差了。这时候,咱们会建议客户做一次“半动态校验”,而不是把责任推给装配。这几个月,我们还在试点“远程实时监测包”,就是在机器上加装一个物联网网关,客户厂里每测一个叶轮,数据自动上传到云平台,我们这边有老师傅盯着曲线,一旦发现某片叶轮的残余不平衡量有逐渐增大的趋势,就提前预警,大概率是叶片表面结垢或者磨损了。这种“从平衡机到产线管家”的转变,才是真正帮客户省钱的买卖。
说了这么多,总结起来就一句话——叶轮动平衡这事儿,不是拿个传感器转一圈,打印张条就算完。它是一门需要吃透材料力学、振动理论、精密测控,还得懂点加工工艺的“综合手艺”。星申动在这儿头钻了这么多年,没什么惊天动地的秘密,就是把每一个相位角、每一克配重、每一赫兹频率,都当回事儿。未来,咱还琢磨着怎么把自适应平衡头和车铣复合加工中心连起来,做到“在线动平衡”,让叶轮一边加工一边就把平衡量给实时修正了。一步一个脚印吧,毕竟高端制造这事儿,稳,比什么都重要。